



ANALISI TECNICA E INFRASTRUTTURA DELLO STABILIMENTO
Tesi di Laurea Magistrale: Superare i Colli di Bottiglia Strutturali nella Fabbricazione di Pali in Acciaio
La crescente espansione globale delle reti autostradali intelligenti, dell'elettrificazione municipale e del rollout delle torri per telecomunicazioni ha notevolmente elevato i requisiti di prestazione strutturale per i pali luminosi in acciaio e gli alti mastri. La produzione di pali lunghi conici ottagonali, poligonali o conici (che vanno da 12 a oltre 14 metri) richiede molto più che l'acquisizione di una pressa piegatrice o di una saldatrice per giunzioni a sé stanti.
Il vero collo di bottiglia operativo negli stabilimenti di produzione di pali ad alto volume risiede nella pianificazione dell'infrastruttura del laboratorio, nella movimentazione di lamiere d'acciaio pesanti e nel layout della linea di attrezzature. Senza capacità di sollevamento sincronizzate delle gru, maschere di attrezzaggio dedicate e un flusso di materiali sistematico, i produttori affrontano gravi ritardi nei tempi di ciclo, deformazioni strutturali durante il trasferimento e pericoli per la sicurezza. La valutazione dell'architettura della linea di produzione richiede l'analisi delle metodologie di flusso di lavoro, delle tonnellate delle gru e delle fasi di lavorazione automatizzate.
Contesto Industriale: Principali Punti Dolenti Operativi
Le tradizionali strutture di fabbricazione dell'acciaio che si stanno trasformando nella produzione specializzata di pali luminosi incontrano tre sfide ingegneristiche ricorrenti:
1. Rischi nella Movimentazione di Materiali Pesanti
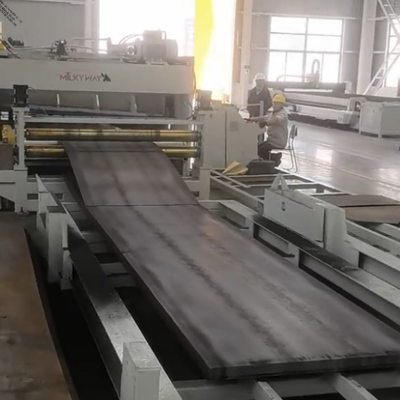
Le lunghe lamiere trapezoidali in acciaio (Q235A o acciaio strutturale ad alta resistenza) presentano un'elevata flessibilità prima della piegatura. Il trasporto di queste lamiere tra le stazioni di taglio, taglio conico e piegatura utilizzando paranchi sottodimensionati provoca afflosciamento della lamiera, disallineamenti di posizionamento e gravi rischi per la sicurezza sul posto di lavoro.
2. Disallineamento nella Piegatura e Chiusura del Giunto
Quando le presse piegatrici CNC tandem ad alto tonnellaggio formano forme coniche lunghe, lo stress residuo crea fessure longitudinali nel giunto. Se le macchine per la chiusura del giunto e la saldatura a tenuta non dispongono di una forza di bloccaggio meccanica adeguata, si verifica uno spostamento del giunto, con conseguenti difetti di penetrazione della saldatura e rilavorazioni.
3. Colli di Bottiglia nel Flusso di Processo
L'isolamento dei singoli processi — come il taglio delle porte, la saldatura robotizzata delle piastre di base e la raddrizzatura dei pali — senza una copertura continua delle gru crea congestione di buffer di lavoro in corso (WIP) in tutto il reparto produttivo.
Metodologie Comparative: Strategie di Layout dello Stabilimento e Movimentazione Aerea
I responsabili dell'ingegneria devono scegliere tra due percorsi operativi distinti quando progettano o aggiornano un impianto di produzione di pali luminosi:
Percorso A: Postazioni di Lavoro Manuali Disgiunte
Si basa su macchine autonome distanziate in aree di fabbricazione generali con paranchi leggeri localizzati.
- Spesa in Conto Capitale: Costo di installazione iniziale delle macchine inferiore.
- Efficienza di Movimentazione: Bassa; frequente necessità di imbracatura manuale e riposizionamento.
- Rischio Strutturale: Rischio maggiore di torsione della lamiera e danni superficiali.
- Conformità alla Sicurezza: Elevata vulnerabilità durante le manovre aeree manuali.
Percorso B: Linea Integrata con Gru Aeree Doppie
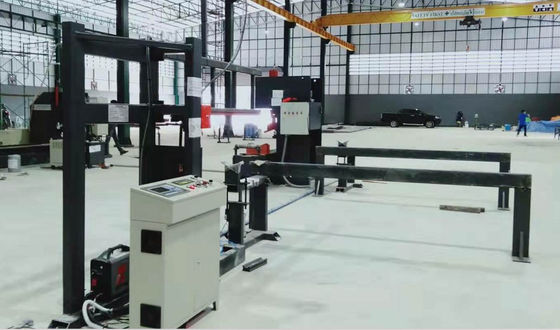
Integra macchinari di lavorazione automatizzati lungo baie lineari strutturate servite da carriponte pesanti.
- Spesa in Conto Capitale: Investimento iniziale maggiore in struttura dello stabilimento e sistemi di carrello per gru.
- Efficienza di Movimentazione: Alta; trasferimento lineare continuo dallo svolgimento della bobina alla raddrizzatura finale.
- Rischio Strutturale: Minimo; il sollevamento controllato mantiene l'allineamento su lunghezze di 12m-14m.
- Conformità alla Sicurezza: Zone di protocollo di sicurezza rigorose con portate nominali dedicate per carichi aerei.
Parametri dell'Infrastruttura di Sollevamento delle Gru di Officina
Un elemento chiave degli ambienti di produzione efficaci per pali luminosi è la configurazione delle gru aeree. La movimentazione di lamiere d'acciaio pesanti, il carico di presse piegatrici tandem e l'assemblaggio di alti mastri richiedono sistemi di gru aeree certificati operanti su campate di officina dedicate.
| Unità di Attrezzatura / Zona Operativa | Capacità di Carico Nominale della Gru Aerea | Standard di Avviso di Sicurezza | Ruolo di Integrazione dell'Attrezzatura |
|---|---|---|---|
| Carico Macchinari Pesanti e Forme | 16 t / 10 t | Segnalazione Rigorosa della Zona di Sicurezza: Autorizzazione Obbligatoria Sotto i Carichi delle Gru Aeree | Gestisce bobine d'acciaio pesanti, matrici di attrezzaggio per presse piegatrici massicce e assemblaggi di gusci per alti mastri. |
| Baia Officina Linea di Produzione Automatica | 10 t / 6 t | Segnalazione Rigorosa della Zona di Sicurezza: Autorizzazione Obbligatoria Sotto i Carichi delle Gru Aeree | Supporta il carico continuo di lamiere d'acciaio tagliate a misura e linee di saldatura a tenuta longitudinale. |
| Zona di Assemblaggio e Manutenzione Macchine | 10t / 5t | Segnalazione Rigorosa della Zona di Sicurezza: Autorizzazione Obbligatoria Sotto i Carichi delle Gru Aeree | Facilita l'assemblaggio delle attrezzature, l'allineamento delle maschere e la manutenzione dei sottoassiemi. |
Nota: Le portate nominali e i protocolli di sicurezza estratti direttamente da configurazioni di ambienti di officina operativi validati.

Quadro di Selezione Tecnica per l'Integrazione Completa della Linea
Quando si pianifica un impianto completo di produzione di pali luminosi, i team di ingegneria dovrebbero valutare la selezione delle attrezzature attraverso sei fasi di produzione sequenziali:
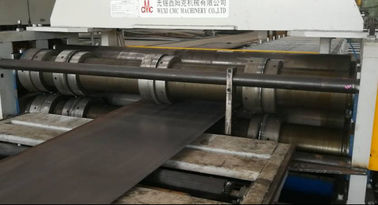
- Lavorazione Bobine e Taglio Conico: Stabilire una linea di taglio a misura dedicata o un sistema di svolgimento bobine d'acciaio abbinato a una macchina di taglio conico CNC per preparare esatti grezzi isosceli senza distorsione del materiale.
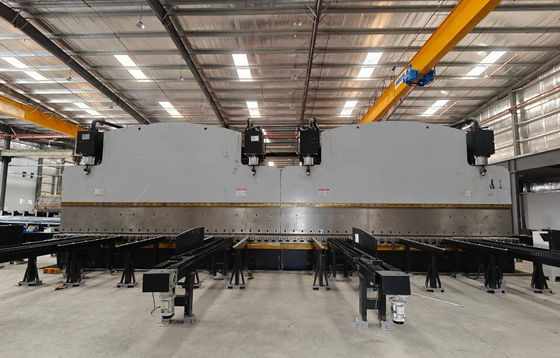
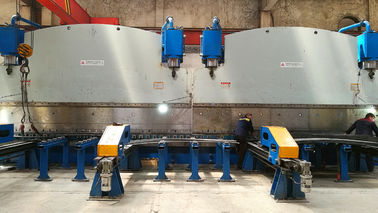
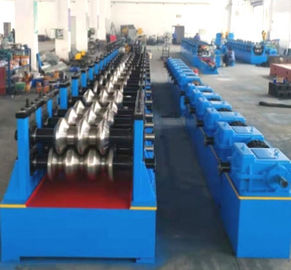
- Piegatura CNC Tandem: Impiegare presse piegatrici idrauliche tandem a doppio collegamento o CNC capaci di piegatura multi-asse sincronizzata per pali ottagonali o rotondi conici da 12m a 14m.
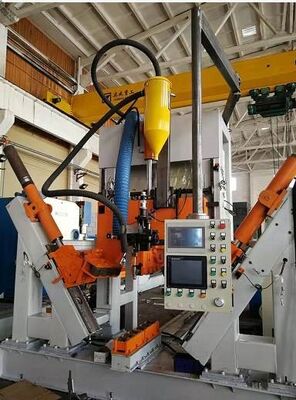
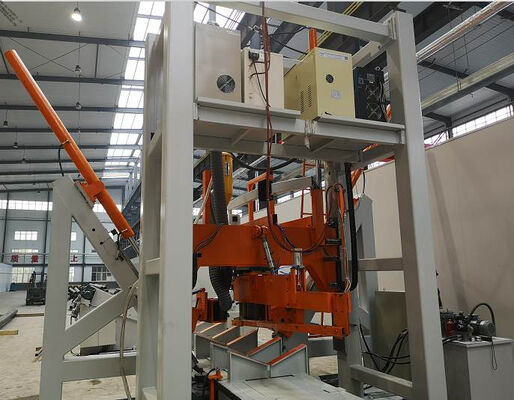
- Chiusura e Saldatura del Giunto Longitudinale: Implementare macchine automatiche per la saldatura a tenuta di pali che utilizzano processi di saldatura ad arco sommerso (SAW) o MIG pulsato per garantire saldature a giunto dritto a piena penetrazione.
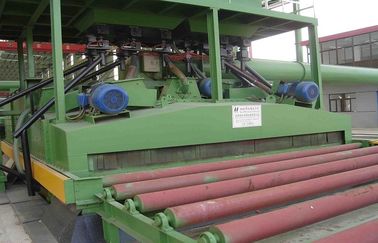
- Raddrizzatura e Rimodellamento Idraulico: Utilizzare macchine idrauliche per la raddrizzatura di pali ad alta forza dotate di controllo remoto wireless per correggere la distorsione termica post-saldatura.
- Taglio Telaio Porta: Integrare macchine di taglio CNC laser o plasma per porte di pali luminosi per un preciso ritaglio della porta di servizio a 360 gradi e operazioni di foratura per attrito.
- Saldatura Piastra Base Flangiata: Utilizzare postazioni di lavoro per saldatura robotizzata di piastre di base o rotatori di saldatura per garantire una robusta integrità strutturale del giunto alla radice del palo.
Checklist Decisionale Azionabile per i Responsabili dell'Ingegneria di Stabilimento
Prima di finalizzare gli investimenti in attrezzature di linea o gli schemi di layout dello stabilimento, valutare il proprio progetto rispetto a questo quadro di implementazione pratica:
- Corrispondenza Capacità Gru: Verificare che le vie di corsa delle gru aeree supportino paranchi doppi (ad es. 16 t / 10 t o 10 t / 6 t) per consentire il sollevamento a doppio punto di pali in acciaio lunghi 14m.
- Segnalazione Zona di Sicurezza: Assicurare che le segnalazioni a pavimento e i protocolli di spazio libero aereo ("Vietato sostare sotto i carichi delle gru aeree") siano applicati intorno ai macchinari pesanti.
- Sincronizzazione Tandem: Confermare che i controller CNC sui macchinari di piegatura supportino la sincronizzazione proporzionale delle valvole idrauliche in tempo reale lungo i letti lunghi.
- Spazio Buffer WIP: Allocare spazio a pavimento sufficiente tra le stazioni di saldatura a tenuta e di raddrizzatura per evitare colli di bottiglia nella movimentazione dei materiali.
Conclusione e Prossimi Passi nell'Ottimizzazione dello Stabilimento
La costruzione di uno stabilimento di produzione di pali luminosi in acciaio competitivo e ad alto rendimento richiede un approccio ingegneristico olistico che allinei l'infrastruttura dell'officina, le capacità di sollevamento delle gru e l'integrazione dei macchinari. Dando priorità ai flussi di lavoro di movimentazione dei materiali insieme a presse piegatrici tandem avanzate e attrezzature di saldatura a tenuta automatizzate, i produttori possono ottenere una geometria del prodotto costante e un alto rendimento.
Per i team di ingegneria industriale che valutano l'espansione della linea o la modernizzazione degli impianti di produzione di pali luminosi esistenti, la consulenza con produttori specializzati di attrezzature chiavi in mano come Wuxi CMC Machinery Co.,Ltd fornisce le basi tecniche necessarie per ottimizzare la progettazione dello stabilimento, il layout della linea e la selezione delle macchine.